Создание нового автомобильного двигателя требует последовательной проверки расчетных и конструкторских решений. Изменение геометрии камеры сгорания, системы охлаждения, впускных каналов, блока цилиндров или картера необходимо оценить не только в цифровой среде, но и на физических образцах. Для этого предприятия изготавливают опытные отливки, проводят стендовые испытания и по их результатам корректируют конструкцию.
Одним из наиболее продолжительных этапов такого процесса остается подготовка литейного производства. При традиционном подходе для каждой новой модификации детали необходимо изготовить модельный комплект и стержневые ящики. Если после испытаний геометрия изменяется, оснастку приходится дорабатывать или создавать заново.
Почему при разработке двигателя необходимы опытные отливки
Разработка двигателя внутреннего сгорания или отдельных компонентов гибридной силовой установки состоит из нескольких расчетных и экспериментальных этапов. Инженеры анализируют мощность, массу, расход топлива, температурные нагрузки, ресурс, вибрации и соответствие действующим экологическим требованиям.
Современные программные комплексы позволяют моделировать заполнение литейной формы, затвердевание расплава, распределение температур, образование усадочной пористости и другие процессы. Однако точность расчета зависит от исходных данных, свойств сплава, граничных условий и корректности выбранной модели. Поэтому компьютерное моделирование дополняют изготовлением физических образцов и проведением стендовых испытаний.
После испытаний конструкция может измениться. Например, инженеры корректируют:
- форму и сечение каналов охлаждения;
- толщину стенок;
- расположение ребер жесткости;
- геометрию масляных каналов;
- посадочные поверхности;
- зоны подвода и отвода охлаждающей жидкости;
- конфигурацию картера или корпуса агрегата.
Каждая такая корректировка должна быть воспроизведена в новой литейной форме. Поэтому скорость изготовления форм и стержней непосредственно влияет на продолжительность всего цикла опытно-конструкторских работ.
Какие ограничения создает традиционная модельная оснастка
При классическом производстве песчаной формы сначала изготавливают модель детали или модельную плиту. Для формирования внутренних полостей создают отдельные стержневые ящики. В зависимости от размеров изделия, требуемой точности и планируемого количества отливок оснастка может выполняться из дерева, полимерных материалов или металла.
При серийном производстве стабильной номенклатуры затраты на такую оснастку распределяются на большое количество изделий. Но при разработке опытных деталей ситуация отличается: конструкция регулярно меняется, а каждая версия может потребоваться в нескольких экземплярах.
Традиционный подход в этом случае имеет несколько существенных ограничений.
- 1.Продолжительная подготовка производства
Модельный комплект необходимо спроектировать, изготовить, проверить и при необходимости доработать. Чем сложнее геометрия детали и внутренних каналов, тем больше времени занимает подготовительный этап.
- 2.Дополнительные затраты при каждой корректировке
Даже небольшое изменение расположения каналов или толщины стенки может потребовать доработки стержневого ящика. При значительном изменении конструкции оснастку приходится изготавливать заново.
- 3.Необходимость учитывать извлечение модели
Традиционная модель должна извлекаться из песчаной формы без повреждения ее стенок. Поэтому в конструкцию вводят литейные уклоны, предусматривают плоскости разъема и разделяют сложные элементы на несколько частей.
- 4.Большое количество составных стержней
Разветвленные внутренние каналы блока или головки цилиндров часто невозможно сформировать одним традиционным стержнем. Геометрию разделяют на отдельные элементы, которые затем собирают перед заливкой.
- 5.Накопление погрешностей
Отклонения могут появляться при изготовлении модельного комплекта, формовке, сборке стержней и их установке в форму. Чем больше отдельных элементов содержит сборка, тем сложнее обеспечить стабильное взаимное расположение всех каналов.
Прямая 3D-печать не отменяет проектирование литейной технологии, но позволяет исключить изготовление физической модели и стержневых ящиков для каждой опытной модификации.
Как работает 3D-печать песчаных форм
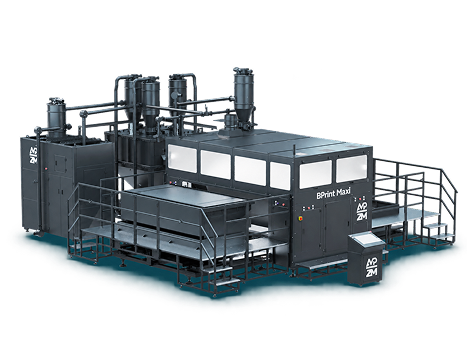
Промышленные установки серии ZIAS BPrint работают по технологии Binder Jetting. Метод основан на послойном нанесении песка и избирательном закреплении его связующим веществом.
В рабочую камеру подается кварцевый литейный песок, смешанный с катализатором. Механизм распределяет материал равномерным слоем, после чего печатающая головка наносит фурановое связующее только на те участки, которые соответствуют текущему сечению цифровой модели. Затем рабочая платформа перемещается на высоту следующего слоя, и цикл повторяется.
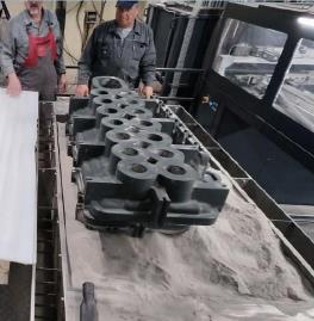
После завершения построения готовая форма или стержень находится внутри массива несвязанного песка. Изделие извлекают из рабочей камеры, очищают и подготавливают к дальнейшим литейным операциям. В зависимости от требований производства могут потребоваться размерный контроль, нанесение противопригарного покрытия, выдержка, сборка формы и установка отдельных стержней.
Несвязанный песок не является опорной конструкцией в обычном понимании, но он поддерживает формируемые элементы во время печати. Благодаря этому технология позволяет получать сложные полости, поднутрения и пространственные каналы без изготовления традиционной оснастки.
Какие геометрические возможности дает технология
При прямой печати физическую модель не требуется извлекать из формы. Поэтому конструктор может отказаться от уклонов, которые нужны только для извлечения традиционной оснастки.
Метод позволяет изготавливать:
- каналы переменного сечения;
- разветвленные внутренние полости;
- глубокие поднутрения;
- криволинейные каналы;
- стержни сложной пространственной формы;
- объединенные стержневые конструкции;
- элементы литниковой системы сложной конфигурации;
- встроенные вентиляционные каналы.
Промышленная песчаная 3D-печать также позволяет объединять несколько традиционных стержней в одну конструкцию. Это уменьшает количество сборочных операций и снижает вероятность взаимного смещения отдельных элементов.
При этом геометрическая свобода не является абсолютной. Конструктору необходимо учитывать прочность тонких элементов, возможность извлечения несвязанного песка, газоотвод, заполнение формы расплавом и устойчивость стержня во время транспортирования и заливки.
Нельзя полностью отказываться и от технологических радиусов. Плавные переходы могут быть необходимы для снижения концентрации напряжений, повышения прочности песчаной формы, уменьшения риска осыпания кромок и обеспечения корректного движения расплава.
Печать стержней для рубашек охлаждения
Рубашка охлаждения блока или головки цилиндров представляет собой систему каналов, по которым движется охлаждающая жидкость. От точности их расположения и сечения зависит соответствие готовой детали расчетной конструкции.
При традиционном производстве сложная рубашка может формироваться несколькими стержнями. Каждый элемент необходимо изготовить, проверить, собрать и правильно установить в форму. Погрешности сборки способны привести к локальному изменению толщины стенок или смещению отдельных участков канала.