Термин «3D-литье» — это технический сленг, который вызывает путаницу даже в инженерной среде. В строгом металлургическом смысле «отлить» деталь на 3D-принтере невозможно. Литье подразумевает заливку расплава в готовую полость (форму). 3D-печать — это аддитивный процесс, то есть послойное наращивание материала.
Когда производственники говорят о 3D-литье, они имеют в виду интеграцию аддитивных установок в классическую технологическую цепочку. Принтер не заменяет плавильную печь и ковш с металлом — он заменяет долгие, ручные и самые дорогие этапы подготовки производства.
Чтобы раз и навсегда закрыть вопросы терминологии, разберем три фундаментально разные технологии, которые скрываются за вывеской «3D-литья», детально погрузимся в физику процесса и посчитаем реальную цеховую экономику.
Три вектора аддитивной металлургии: как это работает на самом деле
Выбор технологии зависит от габаритов детали, требуемой точности и, главное, бюджета. То, что идеально подходит для стоматологии, разорит тракторный завод.
1. Прямая 3D-печать металлом (SLM / DMLS)
Здесь форма не используется вообще. Принтер напрямую создает готовую металлическую деталь. В герметичную камеру, заполненную инертным газом (аргоном или азотом, чтобы металл не окислялся), подается мелкодисперсный металлический порошок. Волоконный лазер высокой мощности (от 500 Вт и выше) пробегает по слою порошка, локально расплавляя его до жидкого состояния. Капля мгновенно кристаллизуется, сплавляясь с нижним слоем.
- Сфера применения: аэрокосмическая отрасль (лопатки турбин с внутренним охлаждением), имплантология, ювелирное дело.
- Ограничения: космическая стоимость оборудования и самих сферических порошков (титан, инконель, кобальт-хром). Очень медленный процесс. Детали требуют последующей термической обработки для снятия внутренних напряжений и механической обработки поддержек. Эта технология абсолютно нерентабельна для литья корпусов редукторов или чугунных станин.
2. Литье по напечатанным выжигаемым моделям (ЛВМ / SLA / PMMA)
Эта ветвь модернизирует древнюю технологию литья по выплавляемым моделям. В классике мастер-модель делают из воска, заливая его в металлическую пресс-форму. В 3D-литье мастер-модель печатают на фотополимерном принтере (SLA) из специальной выжигаемой смолы или на порошковом принтере из полиметилметакрилата (PMMA). Далее напечатанную пластиковую копию детали собирают в литниковый блок («елочку») и многократно окунают в керамическую суспензию, обсыпая кварцевым песком. Образуется прочная керамическая корка. Блок помещают в прокалочную печь: пластик полностью выгорает (без зольного остатка), а в образовавшуюся идеальную пустоту заливают металл.
- Сфера применения: точное литье мелких и средних деталей (импеллеры насосов, сложная арматура).
- Ограничения: процесс остается многоступенчатым (обмазка, сушка, вытопка, прокалка занимают до 7-10 дней). Размер детали ограничен габаритами прокалочных печей и хрупкостью керамической корки.
3. Прямая печать песчаных литейных форм (Binder Jetting)
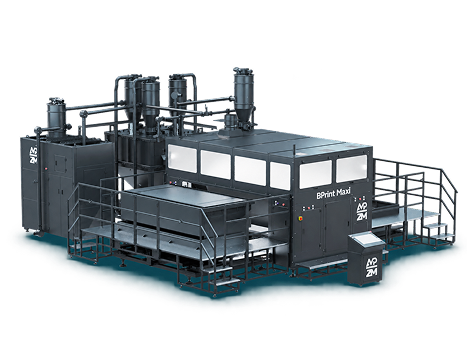
Это основа современного промышленного 3D-литья в машиностроении. Технология, которая перевернула подход к работе с холодеющими твердеющими смесями (ХТС). На этом принципе работают промышленные российские комплексы ZIAS BPrint. Принтер создает не деталь и не модель, а непосредственно саму литейную оснастку — песчаный стержень или полуформу.
- Физика процесса: механизм наносит слой сухого кварцевого песка, предварительно перемешанного с кислотным катализатором. Толщина слоя — около 0.3 мм. Печатающая голова с микросоплами выборочно впрыскивает фурановую смолу. При контакте смолы и кислоты происходит реакция поликонденсации. Песок намертво склеивается.
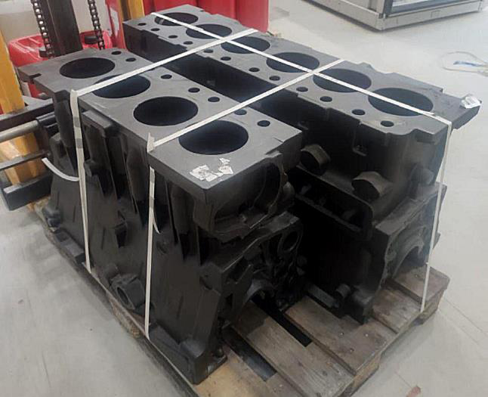
- Сфера применения: тяжелое машиностроение, станкостроение, автомобильная промышленность (блоки цилиндров, картеры, головки блока, станины).
- Ограничения: нероховатость отливки зависит от фракции песка, что требует припусков на механическую обработку поверхностей трения.
Анатомия формы: Классическая формовка против 3D-печати
Чтобы понять, зачем литейному цеху станок стоимостью в десятки миллионов рублей, нужно сравнить этапы технологической подготовки производства (ТПП).
При поступлении заказа на сложную отливку (например, рабочее колесо мощного промышленного насоса), классический путь выглядит так:
- Инженер-технолог проектирует стержневые ящики и модельную плиту с учетом литейных уклонов (чтобы деревянную модель можно было вытащить из песка, не разрушив его).
- Модельный участок (столяры и операторы ЧПУ) режет оснастку из дерева или модельного пластика. Это занимает от 1 до 3 месяцев кропотливого труда.
- Формовщик набивает стержневой ящик смесью. Если стержень сложный, его делают из нескольких кусков.
- Куски стержня склеивают. Любой микросдвиг при склейке приведет к перекосу в готовой металлической детали.
Путь с использованием 3D-принтера ZIAS BPrint:
- Инженер загружает CAD-модель формы прямо в программное обеспечение принтера. Литейные уклоны больше не нужны — форму не нужно ниоткуда извлекать.
- Принтер за 10-14 часов непрерывной работы выращивает стержень любой геометрической сложности. Он получается монолитным. Нет швов — нет риска смещения и брака.
- Форма извлекается из несвязанного песка, окрашивается противопригарной краской и отправляется на заливку. Цикл сокращен с 90 дней до 3 суток.
Экономика Binder Jetting: ловушка «себестоимости килограмма»
Главная ошибка заводских экономистов при оценке 3D-литья по песку — попытка сравнить стоимость одного килограмма классической ХТС-смеси на плацу и килограмма смеси в принтере.
В классическом процессе используется дешевая смола с расходом около 1%, песок месится шнековым смесителем. В принтере расход фурановой смолы выше (до 1.5–2.5%), а амортизация оборудования ложится в себестоимость. Если считать «в лоб», 3D-печать кажется золотой.
Но экономика литья считается по стоимости годного изделия, а не кучи песка. В расчет нужно закладывать:
- стоимость проектирования и изготовления деревянной оснастки (от 500 000 до нескольких миллионов рублей за сложный комплект);
- затраты на складские площади для хранения тысяч деревянных ящиков, которые требуют определенного микроклимата и защиты от влаги;
- затраты на реставрацию деревянных моделей (дерево изнашивается и разбухает от влажного песка после 50-100 съемов);
- упущенную выгоду от потери 2 месяцев времени на подготовку производства.
Реальная рентабельность: 3D-печать безоговорочно выигрывает экономическую дуэль при мелкосерийном производстве (партии от 1 до 100-150 штук) и при изготовлении единичных деталей со сложной внутренней геометрией. Для крупносерийного литья простых болванок (тормозные диски, люки) классические автоматические линии формовки остаются единственным верным решением.
Физика заливки: что происходит с напечатанной формой при контакте с металлом
Процесс заливки расплавленного чугуна (температура около 1400°C) или стали (свыше 1550°C) в напечатанную песчаную форму сопровождается сложными физико-химическими реакциями. Технологу важно понимать эти процессы для предотвращения дефектов.
- Термодеструкция смолы и газотворность: при ударе тепловой волны фурановая смола, скрепляющая песчинки, начинает моментально выгорать. Выделяется огромный объем газа. Если стержень не будет обладать достаточной газопроницаемостью, давление газа превысит металлостатическое давление расплава. Газ прорвется внутрь жидкого металла, образуя газовую раковину (брак).
- Решение: при проектировании стержней под 3D-печать инженеры специально делают их полыми или задают в программе-слайсере минимальную плотность заполнения внутренней части (так называемый «сотовый» режим). Это создает пути для беспрепятственного отвода газов через выпорные каналы.
- Податливость: это способность стержня сжиматься под давлением остывающего (и дающего усадку) металла. Если напечатанный стержень окажется излишне жестким (переизбыток смолы), металлическая отливка при остывании просто треснет, так как не сможет «обжать» песчаный массив. Принтеры ZIAS позволяют точно калибровать дозировку связующего, добиваясь идеальной податливости.
Популярные вопросы и ответы на них: развеиваем технические мифы
Можно ли использовать строительный песок в 3D-принтерах BPrint?
Категорически нет. Оборудование требует литейного обогащенного кварцевого песка строгой фракции (как правило, 0.10 – 0.16 мм). В нем не должно быть глинистой составляющей и пыли. Глина резко снижает прочность стержня и забивает фильтры вакуумной системы оборудования. Песок обязательно должен быть сухим (влажность не более 0.2%).
Какая шероховатость поверхности у отливок после 3D-форм?
Это физический предел технологии: поверхность отливки не будет глянцевой. Песчинка имеет свой радиус. При использовании фракции 0.14 мм и качественной противопригарной цирконовой краски шероховатость металлической поверхности составляет порядка Rz 40-80 (Ra 10-20). Поверхности, требующие идеального скольжения, идут под механическую обработку (токарную, фрезерную), для чего в цифровой модели закладывается припуск.
Разрушается ли напечатанный стержень после заливки (выбиваемость)?
Да. Это одно из главных преимуществ фуранового процесса по сравнению с силикатными смесями. После термического удара расплавом связующее полностью деградирует. Когда отливка остывает, песок внутри нее превращается в сыпучую массу и легко удаляется на стандартной цеховой виброрешетке.
Безопасно ли оборудование для здоровья операторов?
Технология требует соблюдения стандартов промышленной безопасности. Фурановая смола и кислота содержат летучие органические соединения. Принтер обязательно подключается к цеховой системе приточно-вытяжной вентиляции. Полимеризация сопровождается специфическим запахом, однако в самом процессе формовки исключен тяжелый физический труд оператора и прямой контакт с химикатами — система подачи реагентов герметична.