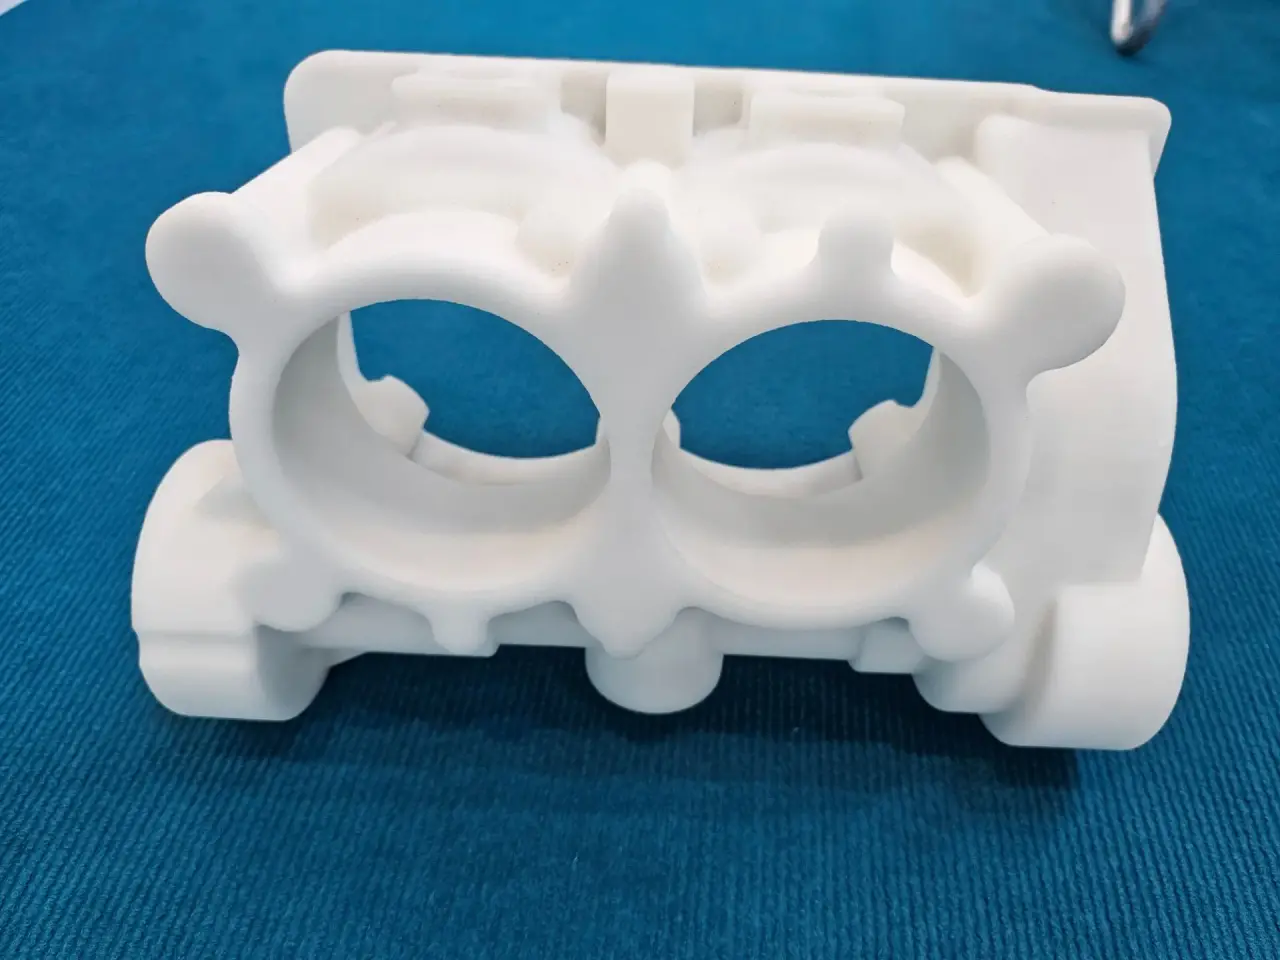
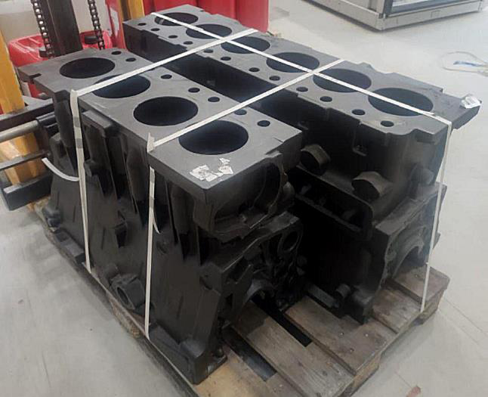
В литейном производстве встречаются детали, которые сложно изготовить не из-за свойств металла, а из-за их геометрии. Корпус может иметь разветвленные внутренние каналы, закрытые полости, поднутрения или переходы, для которых требуется сложный комплект стержней. Иногда такую оснастку можно сделать традиционным способом, но она получается дорогой, требует большого количества операций и усложняет сборку формы. В других случаях конструкцию приходится менять только ради того, чтобы ее вообще можно было сформовать.
3D-печать песчаных литейных форм и стержней позволяет снять часть этих ограничений. При технологии Binder Jetting форма создается послойно непосредственно по цифровой модели, поэтому для ее изготовления не нужен традиционный модельный комплект или отдельный стержневой ящик для каждого элемента сложной внутренней геометрии.
При этом 3D-принтер не отменяет законы литейного процесса. Если расплав не сможет заполнить тонкий участок, металл даст усадочный дефект или готовый стержень нельзя будет удалить из отливки, сама возможность напечатать форму проблему не решит. Поэтому сначала важно определить, что именно мешает изготовить деталь традиционным способом: ограничения оснастки или физические условия получения отливки.
Почему сложную литейную деталь трудно изготовить традиционным способом
При распространенных способах литья в песчаные формы наружная геометрия отливки формируется с использованием модельной оснастки, а внутренние каналы и полости — при помощи стержней. Для простого корпуса это не создает особых сложностей. Ситуация меняется, когда внутри детали проходит несколько изогнутых или пересекающихся каналов. Каждый стержень необходимо изготовить, извлечь из стержневого ящика, установить в форму и зафиксировать в нужном положении. Форма стержня при этом зависит не только от геометрии будущего канала. Нужно учитывать возможность его изготовления и извлечения из оснастки. Чем сложнее полость, тем больше может потребоваться разъемов, составных стержней и дополнительных операций.
Например, внутри корпуса насоса необходимо сформировать криволинейный проточный тракт с несколькими переходами по сечению. Один цельный стержень традиционным способом изготовить сложно из-за поднутрений. Канал разделяют на несколько частей, для каждой делают свою оснастку, после чего стержни собирают перед заливкой.
Само разделение не обязательно ухудшает результат, но увеличивает количество операций. Необходимо точно совместить части стержневого комплекта и сохранить их положение во время сборки и заливки. Смещение одного элемента способно изменить толщину стенки или геометрию внутреннего канала. Поэтому фраза «деталь невозможно изготовить традиционным способом» требует уточнения. Абсолютно невозможные для традиционных технологий конструкции встречаются реже, чем детали, для которых обычный процесс становится слишком сложным, дорогим или требует изменения исходной геометрии.
Именно в таких задачах 3D-печать литейных форм и стержней представляет наибольший интерес.
Как 3D-печать литейных форм снимает ограничения оснастки
При Binder Jetting форма строится не вокруг физической модели. Принтер последовательно наносит слои формовочного материала и связующее только на те участки, которые соответствуют цифровой модели. В песчаных системах для изготовления литейных форм используется формовочный песок со связующим. После завершения построения несвязанный материал удаляют, напечатанные элементы очищают и подготавливают к дальнейшим операциям.
AVP ZIAS применяет Binder Jetting в линейке оборудования для печати песчаных литейных форм и стержней. На сайте производителя технология также описана как послойное формирование изделий по цифровой модели с использованием кварцевого песка и связующей системы.
Главное отличие для литейного технолога состоит в способе получения геометрии. Если при традиционном процессе конструкцию стержня приходится согласовывать с возможностями стержневого ящика, то при 3D-печати сам стержень формируется послойно внутри объема построения. Это позволяет создавать поднутрения, криволинейные участки, сложные переходы и взаимосвязанные элементы без изготовления отдельной традиционной оснастки для каждой геометрии.
Несколько стержней иногда можно объединить в один печатный элемент. В результате исчезают часть стыков и операции по их сборке. Но объединять стержни имеет смысл только тогда, когда получившуюся конструкцию можно безопасно очистить после печати, переместить, установить в форму и удалить после получения отливки.
Преимущество технологии состоит не в возможности напечатать «любую форму», а в том, что ограничения традиционной оснастки перестают определять геометрию каждого элемента.
Реальный пример: сложный стержень вместо девяти отдельных элементов
Хорошо возможности технологии показывает проект BMW Group Plant Landshut, voxeljet и Loramendi по промышленной печати песчаных стержней для головок блока цилиндров двигателя BMW B48. При традиционном процессе сложный стержневой комплект водяной рубашки состоял из девяти отдельных частей. Применение 3D-печати позволило изготавливать этот элемент как единый стержень. Для серийного выпуска была создана автоматизированная линия с пятью принтерами VX1300-X. По данным участников проекта, линия производит тысячи таких стержней в неделю. Для данного примера важен не сам факт применения 3D-принтера, а изменение логики производства.
Геометрию внутренней системы охлаждения уже не требуется разбивать на девять элементов только потому, что иначе невозможно изготовить и собрать традиционную стержневую оснастку. Цельный печатный стержень уменьшает количество соединений между отдельными частями и позволяет проектировать более сложную внутреннюю конфигурацию.
Этот пример также показывает, что печать песчаных стержней не ограничивается прототипами или единичными отливками. При соответствующей производственной линии Binder Jetting может использоваться и в серийном процессе.
Какие детали особенно подходят для 3D-печатных форм и стержней
На практике технология наиболее интересна там, где основная сложность сосредоточена внутри отливки.
Это могут быть корпуса насосов, элементы гидравлического оборудования, головки блока цилиндров, теплообменные элементы, коллекторы, корпуса арматуры и другие изделия со сложными каналами.
Например, закрытое рабочее колесо насоса содержит проточные каналы между лопатками и покрывными дисками. Из-за закрытой геометрии доступ к этим поверхностям после получения заготовки ограничен. При литье внутренние каналы формируются стержнями, и сложная форма проточной части напрямую усложняет их изготовление.
Существуют документированные проекты, в которых печатные песчаные стержни применялись для получения закрытых рабочих колес. В одном из таких проектов для отливки рабочего колеса из никель-алюминиевой бронзы внутренние проточные каналы были сформированы при помощи напечатанного комплекта формы и стержней. Здесь 3D-печать позволяет получать криволинейную внутреннюю геометрию непосредственно по подготовленным цифровым данным без предварительного изготовления традиционного стержневого ящика.
Похожая логика работает для коллекторов и корпусных деталей с разветвленными каналами. Если внутреннюю систему приходится делить на множество стержней только из-за ограничений оснастки, стоит проверить возможность перехода к одному или нескольким печатным элементам.
Особенно заметен эффект и при разработке новой продукции. Если после испытаний необходимо изменить форму канала, положение перегородки или другую внутреннюю поверхность, при традиционном процессе может потребоваться переделка стержневого ящика. При 3D-печати изменяется цифровая модель стержня.
Но после изменения геометрии все равно требуется повторная технологическая проверка. Новый вариант канала может изменить заполнение формы, условия охлаждения, прочность стержня или характер затвердевания металла.
Можно ли напечатать форму вообще для любой геометрии
Нет. 3D-печать значительно расширяет свободу проектирования формы, но не делает технологические ограничения несущественными.
Есть несколько признаков, которые необходимо проверить еще до передачи модели в печать:
- можно ли удалить несвязанный песок из внутренних участков напечатанной формы;
- обладает ли стержень достаточной прочностью для очистки, транспортировки и установки;
- сможет ли расплав заполнить тонкие и удаленные участки формы до начала затвердевания;
- обеспечено ли питание массивных участков отливки во время усадки металла;
- можно ли после заливки удалить стержневый материал из закрытых каналов;
- помещаются ли элементы формы в рабочий объем установки или конструкцию потребуется разделить на секции.
Первая группа ограничений относится непосредственно к печати. Остальные уже связаны с литейной технологией.
Например, принтер способен построить длинный узкий канал сложной формы. Но если после печати из него невозможно удалить несвязанный песок, конструкцию придется корректировать.
Другая ситуация: форма успешно напечатана и очищена, но стенка металлической детали слишком тонкая и расплав теряет текучесть раньше, чем полностью заполняет полость. Здесь проблема находится уже не в способе изготовления формы. Необходимо менять конструкцию отливки, положение литниковой системы, режим заливки или другие параметры процесса. Поэтому техническая возможность напечатать геометрию и технологическая возможность получить качественную отливку — разные задачи.
Почему сложная форма все равно требует литейного проектирования
Цифровая модель готовой детали не является готовым файлом для печати литейной формы.
Перед изготовлением необходимо разработать литейную технологию. В нее входят положение отливки, конфигурация формы и стержней, литниково-питающая система, припуски на механическую обработку и другие элементы, зависящие от конструкции и выбранного сплава.
Для сложных деталей дополнительно используют моделирование заполнения формы и затвердевания металла. Оно помогает заранее определить зоны, где возможны проблемы с движением расплава, усадкой или охлаждением. Если расчет показывает риск дефекта, цифровая технология дает удобный инструмент для корректировки формы. Можно изменить конструкцию литниковой системы, стержня или другого элемента и подготовить новую версию для печати без изготовления нового комплекта традиционной оснастки.
На сайте AVP ZIAS литейный инжиниринг и моделирование процессов заливки выделены в отдельное направление наряду с печатью форм. Это важное разделение: аддитивная установка решает задачу изготовления формы, а ее конструкция должна быть разработана как часть полноценной литейной технологии.
Когда лучше печатать только стержни, а не всю форму
Использование 3D-принтера не означает, что всю литейную форму обязательно нужно переводить на аддитивное производство. Если наружная геометрия детали простая и для нее уже существует рабочая модельная оснастка, заменять ее печатной формой может быть нецелесообразно. При этом внутренний стержень со сложными каналами можно изготовить на 3D-принтере.
Получается гибридный процесс: стандартная часть формы производится освоенным способом, а наиболее сложный элемент печатается. Такой вариант особенно интересен при модернизации действующего литейного производства. Предприятие сохраняет существующее оборудование и технологические операции, но получает возможность производить номенклатуру, для которой изготовление традиционного стержневого комплекта слишком сложно.
Полностью печатная форма имеет другие преимущества. Она может быть оправдана при опытном производстве, единичной или небольшой серии, отсутствии модельной оснастки, изготовлении запасной детали старого оборудования или частых изменениях конструкции.
Для замещающих деталей это особенно заметно. Если сохранилась сама деталь, но утрачена модельная оснастка, исходную геометрию можно восстановить по измерениям или данным 3D-сканирования, затем подготовить литейную модель и напечатать форму. Подобный производственный маршрут применяется для восстановления рабочих колес насосов и других компонентов, для которых исходная оснастка отсутствует.
При выборе между печатью всей формы и отдельных стержней нужно сравнивать не стоимость одной операции, а полный маршрут получения годной отливки.
Когда 3D-печать формы экономически оправдана
Самая сложная деталь не обязательно должна печататься, а простая — изготавливаться традиционно. Экономика зависит от серии, стоимости оснастки, количества стержней, трудоемкости сборки, времени подготовки производства и вероятности изменения конструкции.
При большой серии простой детали традиционная оснастка обычно распределяет свою стоимость на значительное количество изделий. В такой ситуации ее использование может быть рациональным.
Для опытной или небольшой серии ситуация меняется. Стоимость изготовления модельного комплекта приходится распределять на несколько отливок. Если после первой партии потребуется изменить конструкцию, часть оснастки придется переделывать. 3D-печать исключает необходимость создавать физическую модельную или стержневую оснастку для каждого нового варианта. Поэтому ее ценность возрастает при частом изменении конструкции, небольшой серии и высокой геометрической сложности.
На практике имеет значение и срок подготовки производства. Если предприятие ожидает изготовления стержневого ящика несколько недель, а деталь нужна для испытаний новой конструкции, экономический эффект нельзя оценивать только по стоимости песка и времени работы принтера. В расчет входит задержка всего проекта.
Обратная ситуация тоже воз
можна. Для простой детали, которая выпускается тысячами экземпляров без изменений, переход на печать каждой формы может не дать экономического преимущества.
Поэтому решение принимают после сравнения двух технологических маршрутов для конкретной номенклатуры.
Как понять, подходит ли конкретная деталь для 3D-печати литейной формы
Первый признак — сложная внутренняя геометрия. Если для формирования каналов требуется несколько составных стержней, стоит проверить возможность объединить их при печати.
Второй — большое количество операций по изготовлению и сборке стержневого комплекта. Чем больше отдельных элементов необходимо точно совместить перед заливкой, тем интереснее становится цифровое формообразование.
Третий — частые изменения конструкции. Для НИОКР, опытного производства и освоения новой продукции возможность изменить цифровую модель без изготовления нового стержневого ящика сокращает количество подготовительных операций.
Четвертый — отсутствие оснастки. Это характерно для ремонта старого промышленного оборудования, импортозамещения или изготовления снятых с производства компонентов.
Пятый — малая серия при дорогой традиционной оснастке. Здесь необходимо отдельно считать стоимость обоих вариантов.
Но ни один из этих признаков сам по себе не означает, что форму обязательно следует печатать. Перед выбором технологии проверяют геометрию, материал отливки, требования к качеству, размеры формы, необходимое количество изделий и весь производственный маршрут.
Какие 3D-принтеры AVP ZIAS применяются для печати сложных литейных форм
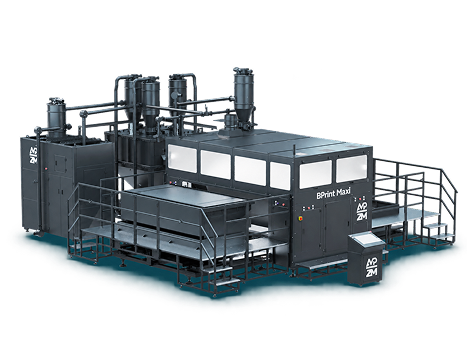
AVP ZIAS выпускает промышленное оборудование серии ZIAS BPrint для изготовления песчаных литейных форм и стержней по технологии Binder Jetting. Для песчаной печати на сайте производителя представлены, в частности, ZIAS BPrint Mini и ZIAS BPrint Maxi. Для BPrint Mini указаны максимальные габариты изготавливаемых форм 700 × 400 × 350 мм и скорость построения до 27 000 см³/ч. Для BPrint Maxi — 1800 × 1000 × 800 мм и диапазон скорости построения 81 000–145 000 см³/ч. В общей линейке AVP ZIAS также представлены модели P-Mini и P-Maxi для других задач печати.
Рабочий объем принтера — только один из критериев выбора. Для реального производства дополнительно учитываются габариты и количество стержней, предполагаемая загрузка оборудования, производительность, организация очистки напечатанных элементов и требования к интеграции установки в существующий литейный участок.
Крупную форму не всегда требуется печатать как один монолитный элемент. При необходимости конструкцию можно разбивать на секции, которые после печати собираются в единый комплект. Однако места соединения и способ сборки должны закладываться еще при проектировании формы.
Что в итоге позволяет изготовить 3D-печать литейных форм
3D-печать особенно полезна там, где конструкцию отливки приходится упрощать из-за ограничений модельной или стержневой оснастки. Binder Jetting позволяет получать сложные песчаные формы и стержни непосредственно по цифровой модели, создавать криволинейные внутренние каналы, поднутрения и объединять элементы, которые при традиционном процессе пришлось бы изготавливать и собирать отдельно.
Но граница технологических возможностей не исчезает — она смещается.
Если раньше основным ограничением могла быть возможность изготовить стержневой ящик и извлечь из него стержень, то при 3D-печати на первый план выходят другие вопросы: можно ли очистить напечатанную форму, выдержит ли стержень производственные операции, заполнит ли расплав всю полость, правильно ли будет затвердевать металл и удастся ли удалить формовочный материал из готовой детали.
Поэтому для детали, которую считают «невозможной» для традиционного способа, сначала нужно определить источник ограничения. Если проблема заключается в сложной модельной оснастке, многочисленных составных стержнях или геометрии внутренних каналов, 3D-печать может изменить технологический маршрут и сделать изготовление такой отливки практически реализуемым. Если ограничение связано с самим процессом литья, одной смены способа изготовления формы будет недостаточно. Потребуется переработка литейной технологии или конструкции детали.
Именно поэтому сложные проекты начинают не с вопроса «сможет ли принтер это напечатать», а с проверки всей цепочки — от цифровой модели и изготовления формы до получения и контроля готовой металлической отливки.